Artykuł sponsorowany
Kiedy zanieczyszczenia, temperatura i drgania blokują siłownik gazowy w maszynie
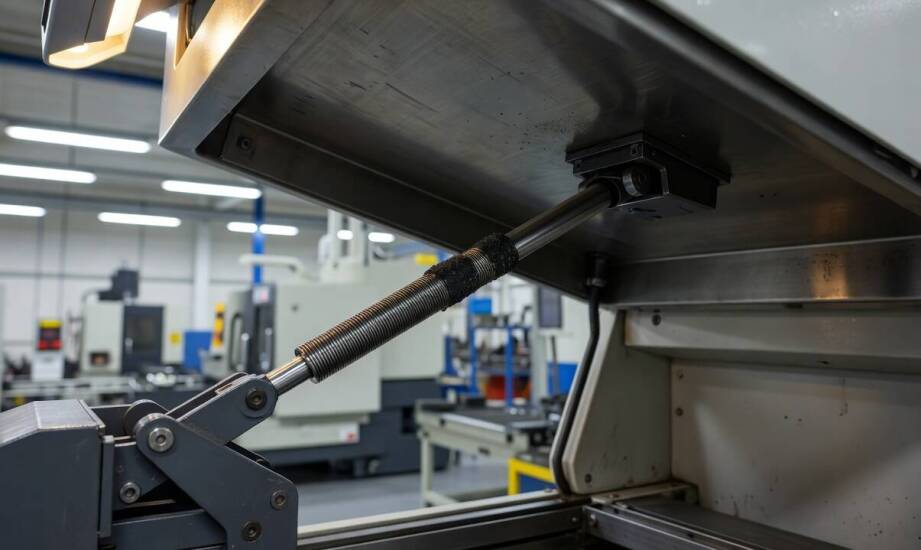
Awarie układów napędowych w maszynach przemysłowych często zaczynają się od niepozornych sygnałów. Zdarza się, że cylinder blokuje się w połowie suwu lub jego powrót do pozycji wyjściowej trwa znacznie dłużej, niż zakłada specyfikacja techniczna. Sytuacja, w której element podtrzymujący nie realizuje przewidzianego cyklu, rzadko wynika z wady samego podzespołu. Taki objaw zazwyczaj wskazuje na niekorzystny wpływ środowiska pracy lub błędy popełnione na etapie montażu. Weryfikacja tych czynników stanowi punkt wyjścia do przywrócenia pełnej sprawności urządzenia.
Przeczytaj również: Jakie są zalety taśm bezkońcowych w produkcji?
Wpływ zanieczyszczeń i drgań na ruch tłoczyska
Pył, wilgoć oraz mgła olejowa należą do typowych czynników w zakładach produkcyjnych. Cząsteczki te osadzają się bezpośrednio na tłoczysku i uszczelnieniach. W efekcie powodują one znaczny wzrost tarcia, a w dłuższej perspektywie prowadzą do korozji metalowych powierzchni. Rdza powstająca pod wpływem kondensacji wilgoci utrudnia płynny powrót elementu do pozycji wyjściowej i odczuwalnie wydłuża czas całego cyklu maszyny. W trudnych warunkach przemysłowych zjawisko to przebiega jeszcze szybciej. Zanieczyszczona prowadnica skutecznie spowalnia ruch sprzętu nawet przy zachowaniu prawidłowego ciśnienia wewnątrz cylindra.
Przeczytaj również: Jakie akcesoria warto mieć do kuchni gazowej?
Drgania przenoszone przez korpus maszyny oraz niewspółosiowość mocowań generują szkodliwe siły boczne. Działają one bezpośrednio na pracujące tłoczysko. Nawet niewielkie odchylenie od osi, rzędu dwóch lub trzech stopni, prowadzi do nierównomiernego zużycia uszczelnień i samej tulei prowadzącej. Zdarza się, że siłownik gazowy nie chce się złożyć właśnie z powodu braku minimalnego luzu montażowego. Sztywne zamocowanie potęguje naprężenia i może całkowicie zablokować ruch obciążonego układu. Tego typu komponenty stosuje się powszechnie do obsługi klap serwisowych, osłon oraz ciężkich paneli dostępu. Dystrybutorem komponentów automatyki i pneumatyki dla przemysłu jest firma EA Kraków P. Paduchowski, dysponująca własnym stanowiskiem kontroli i napełniania. Przedsiębiorstwo to dostarcza rozwiązania pochodzące od sprawdzonych producentów z Unii Europejskiej, Stanów Zjednoczonych oraz Japonii.
Przeczytaj również: Krzyż apteczny LED a efektywność energetyczna – korzyści dla aptek
Ślady eksploatacyjne i przyczyny mechanicznych blokad
Utrata siły udźwigu wynika zazwyczaj z postępującego ubytku gazu lub fizycznego uszkodzenia wewnętrznych uszczelnień. Objawia się to nagłym opadaniem podtrzymywanego elementu lub jego bardzo słabym podparciem. Przerwanie ciągłości uszczelnienia drastycznie zwiększa wewnętrzne tarcie i często skutkuje widocznymi wyciekami oleju smarującego. Mechaniczne klinowanie układu ma zupełnie inne podłoże. Zjawisko to występuje bezpośrednio na końcówkach, przegubach kulowych lub samych mocowaniach. Wynika ono z nagromadzenia zabrudzeń, głębokiej korozji bądź trwałych odkształceń materiału. W takich sytuacjach sam cylinder pozostaje w pełni szczelny, ponieważ źródło usterki znajduje się na zewnątrz.
Analiza zewnętrznych powierzchni pozwala precyzyjnie zlokalizować miejsce powstania oporu. Na metalowych końcówkach i mocowaniach pojawiają się charakterystyczne ślady. Należą do nich ogniska rdzy, głębokie wgniecenia, pęknięcia materiału lub nierównomierne wytarcie gniazd kulowych. Nagromadzone zabrudzenia w obrębie prowadnic oraz nienaturalna sztywność przegubów jednoznacznie wskazują na problem w samym układzie kinematycznym maszyny. Wypaczone ucha gwintowane oraz widoczne rysy na gładkiej powierzchni tłoczyska potwierdzają destrukcyjny wpływ szkodliwych czynników środowiskowych.
Prawidłowa diagnostyka opiera się na prostym ciągu decyzyjnym. Procedurę otwiera weryfikacja stopnia zabrudzenia oraz poszukiwanie korozji na wszystkich widocznych elementach zewnętrznych. Następnym etapem jest dokładna ocena osiowania poszczególnych mocowań oraz zmierzenie poziomu drgań przenoszonych na podzespół podczas cyklu pracy. Weryfikacja stanu samych uszczelnień i końcówek następuje na samym końcu tego procesu. Przyjęcie takiej kolejności analitycznej pozwala sprawnie oddzielić zewnętrzne zakłócenia od wewnętrznych usterek. Ogranicza to ryzyko przedwczesnej i zupełnie niepotrzebnej wymiany w pełni szczelnego cylindra.
Utrzymanie ciągłości pracy linii produkcyjnych wymaga świadomego podejścia do konserwacji elementów podtrzymujących. Systematyczna kontrola czystości gładzi, weryfikacja stanu mocowań oraz dbanie o prawidłowe osiowanie skutecznie redukują ryzyko nagłych przestojów. Eliminacja szkodliwych naprężeń bocznych i ochrona przed wilgocią przekładają się bezpośrednio na dłuższą żywotność całego układu napędowego w maszynach przemysłowych. Odpowiednia profilaktyka techniczna zabezpiecza sprzęt przed poważniejszymi uszkodzeniami mechanicznymi.
Kategorie artykułów
Polecane artykuły

Znaczenie kół pasowych w systemach transportu materiałów
Kółka pasowe są niezbędne w systemach transportu materiałów, umożliwiając efektywne przenoszenie energii i ruchu. W kontekście przemysłowym odgrywają istotną rolę w różnych urządzeniach, wpływając na wydajność procesów produkcyjnych. Warto zwrócić uwagę na ich zastosowanie oraz znaczenie dla prawidł

Jakie są kluczowe elementy skutecznej komunikacji podczas konferencji medycznych?
Skuteczna komunikacja podczas konferencji medycznych odgrywa kluczową rolę w wymianie wiedzy i doświadczeń między specjalistami. Jasny przekaz oraz umiejętność słuchania są niezbędne do współpracy i zrozumienia różnych perspektyw. Różnorodność uczestników wpływa na sposób prowadzenia dyskusji, co sp